Artykuł sponsorowany
Od papieru do rdzenia: jak powstaje stabilna tektura plastra miodu
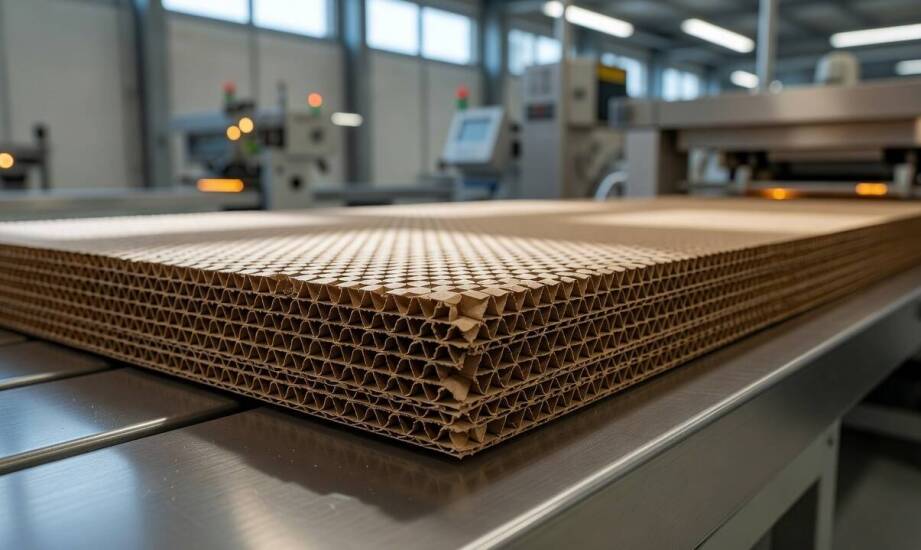
W branży opakowań B2B powtarzalność właściwości materiału często przewyższa znaczenie samej lekkości. Zautomatyzowane linie produkcyjne i nowoczesne procesy logistyczne wymagają przewidywalnego zachowania materiału w każdej partii. Nierównomierna sztywność lub zmienność tolerancji wymiarowych prowadzi do zakłóceń podczas mechanicznego pakowania. Wywołuje to również niestabilność ładunków na paletach i zwiększa ryzyko uszkodzeń towaru w trakcie transportu. Odpowiedzią na te wyzwania stają się materiały o budowie komórkowej, których precyzyjna produkcja pozwala uzyskać sztywny format niezawodnie pochłaniający energię uderzeń.
Jak powstaje rdzeń tektury plastra miodu?
Proces rozpoczyna się od rygorystycznego przygotowania surowca bazowego. Zakłady wykorzystują zazwyczaj certyfikowany papier typu fluting lub mocny papier kraft. Gramatura rdzenia w rozwiązaniach przemysłowych oscyluje wokół 135 g/m², natomiast płaskie warstwy zewnętrzne wymagają wyższej masy, często osiągającej poziom 200 g/m². Maszyny wstępnie formują surowiec celulozowy w cienkie, równe wstęgi. Następnie urządzenia precyzyjnie sklejają materiał z wykorzystaniem technologii ciągłej wstęgi lub rzadszej metody arkuszowej. W wariancie ciągłym sklejone pasy papieru tnie się gilotyną na wysokość planowanego wypełnienia. Kolejny krok polega na ponownym, prostopadłym sklejeniu elementów w grube bloki. Rozciągnięcie takiego bloku tworzy docelową siatkę sześciokątnych komórek, przypominającą plaster pszczeli. Gotowy, w pełni rozciągnięty rdzeń łączy się z dwiema płaskimi warstwami okleinowymi za pomocą walców dociskowych. Całość trafia ostatecznie na zautomatyzowane linie tnące, które rozcinają wielkoformatowe arkusze na określone wymiary końcowe.
Tektura o strukturze przestrzennej różni się technologicznie od wariantu falistego już na początkowym etapie formowania. Klasyczna odmiana falista powstaje poprzez mechaniczne, termiczne pofalowanie pojedynczej warstwy przepuszczanej między wielkimi zębatymi walcami. Przekrój sześciokątny wymaga znacznie bardziej zaawansowanego sklejania punktowego i równomiernego, siłowego rozciągania. Różnica ta wpływa bezpośrednio na wąskie tolerancje wymiarowe podczas obróbki końcowej. W układzie heksagonalnym kluczowym parametrem pozostaje geometryczna powtarzalność pojedynczych oczek na całej szerokości arkusza. Nawet drobne zaburzenie tego symetrycznego układu zmienia lokalną nośność punktową i obniża sztywność całej płyty zabezpieczającej.
Które parametry decydują o stabilności tektury?
Gramatura bazy, wilgotność otoczenia oraz początkowa sztywność włókien bezpośrednio kształtują odporność gotowego wyrobu na uderzenia i zgniatanie. Wyższa waga rdzenia celulozowego zwiększa wytrzymałość arkusza na ściskanie w osi pionowej. Producenci muszą jednak stale kontrolować poziom nasycenia papieru wodą w halach przetwórczych. Optymalna wilgotność technologiczna utrzymywana na stałym poziomie około 8 procent zapobiega pęcznieniu i wiotczeniu celulozy. Zbyt wysoka zawartość wilgoci w środowisku produkcyjnym rozluźnia mikroskopijne wiązania i przyspiesza odkształcanie komórek pod wpływem obciążeń statycznych. Z kolei przesuszenie materiału prowadzi do jego nadmiernej kruchości podczas bigowania maszynowego.
Rodzaj zastosowanego kleju oraz metoda jego nanoszenia warunkują ostateczną trwałość wszystkich połączeń między warstwami. Linie technologiczne wykorzystują najczęściej bezpieczne kleje dyspersyjne oparte na bazie wodnych roztworów PVAc, PVA lub modyfikowanej dekstryny naturalnej. Substancje te po szybkim odparowaniu wody tworzą wyjątkowo sztywne mostki łączące płaskie warstwy z przestrzennym rdzeniem wewnętrznym. Nierównomierne pokrycie powierzchni spoiwem za pomocą aplikatorów wałkowych prowadzi do powstawania niewidocznych z zewnątrz pustych przestrzeni. Powoduje to miejscowe rozwarstwienia okleiny i widoczne deformacje geometrii przy docinaniu formatek.
Rygorystyczna, wieloetapowa kontrola jakości skupia się na przestrzeganiu zadanych tolerancji wymiarowych oraz utrzymaniu poprawnego naprężenia materiału. Operatorzy sprawdzają średnicę pojedynczych komórek, która wynosi zwykle od 10 do 25 milimetrów. Zewnętrzna grubość gotowej płyty waha się w zależności od specyfikacji od 10 aż do 50 milimetrów. Całkowity brak rozwarstwień i bezwzględne zachowanie prostoliniowości bocznych krawędzi to główne warunki dopuszczenia wyrobu do dalszego obrotu. Zachowanie pełnej powtarzalności tych wymiarów gwarantuje, że opakowania plaster miodu utrzymają odpowiednią nośność w wymagającym łańcuchu logistycznym.
Rola spójnego procesu przetwórczego
Zintegrowane nadzorowanie właściwości surowca, procesu kształtowania wstęgi i wieloetapowej weryfikacji decyduje o finalnych parametrach ochronnych struktury. Elementy takie jak początkowa gęstość papieru fluting czy optymalna lepkość robocza kleju dyspersyjnego nabierają realnego znaczenia dopiero podczas ich rygorystycznej synchronizacji. Prawidłowe wytworzenie mocnej struktury heksagonalnej wymaga ciągłego nadzoru, którego nie zastąpi optymalizacja wyłącznie jednego węzła maszyny.
Praktyczne zastosowanie szczegółowych norm produkcyjnych ułatwia dostarczanie bezbłędnego wyrobu gotowego. Działająca w Łowcach firma Sanex, z blisko 35-letnim doświadczeniem branżowym, zajmuje się seryjnym wytwarzaniem tektury o budowie komórkowej. Przedsiębiorstwo stosuje systemy zarządzania jakością zgodne z rygorystyczną normą ISO 9001:2015 oraz wytwarza produkty opatrzone certyfikacją FSC. Dokładna weryfikacja kluczowych parametrów na każdym etapie powstawania wielowarstwowego rdzenia umożliwia formowanie wkładów transportowych zachowujących pierwotną grubość przy dużym nacisku zewnętrznym. Pełna spójność mechaniczna pozostaje w tej produkcji głównym czynnikiem determinującym bezpieczeństwo towaru w trasie.
Kategorie artykułów
Polecane artykuły

Przygotowanie wniosku o dofinansowanie z funduszy europejskich — od analizy projektu po skompletowanie wymaganej dokumentacji
Przedsiębiorstwa planujące inwestycje rozwojowe często stają przed wyzwaniem sfinansowania bardzo ambitnych planów, zwłaszcza gdy dotyczą one wdrażania innowacji. Ubieganie się o środki europejskie warto rozważyć w momencie, gdy firma osiągnęła już stabilność operacyjną, dysponuje jasno zdefiniowany

Jak antykolizyjna technologia w biurkach wpływa na ochronę biurowego sprzętu?
Antykolizyjna technologia w biurkach automatycznie podnoszonych odgrywa kluczową rolę w ochronie sprzętu biurowego. Dzięki nowoczesnym rozwiązaniom, takim jak czujniki antykolizyjne, stelaże potrafią zatrzymać się w momencie napotkania przeszkody, co zapobiega uszkodzeniom zarówno mebla, jak i otacz